Padroneggiare i parametri di marcatura laser per risultati industriali superiori
News Details
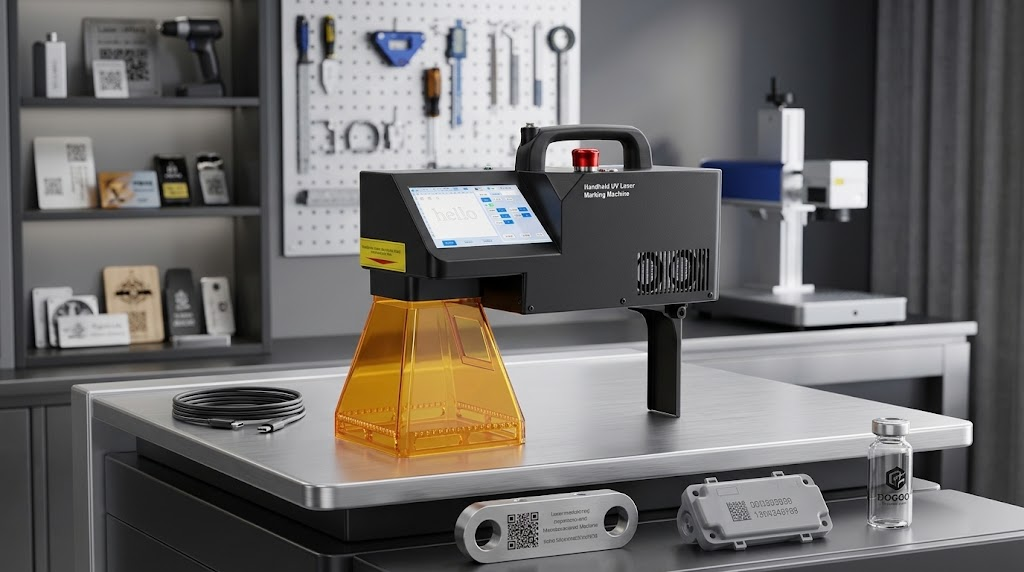
Quando si utilizza un sistema laser industriale a fibra, UV o CO2, ottenere una marcatura nitida e permanente non dipende semplicemente dall'accendere la macchina. Ogni materiale reagisce in modo diverso all'energia luminosa. Pertanto, comprendere i parametri di marcatura laser fondamentali è essenziale per qualsiasi laboratorio o reparto di produzione.
Noi di Yuanshida forniamo sistemi di marcatura avanzati progettati per alta precisione.Tuttavia,anche l'hardware migliore richiede una configurazione corretta.Che si stiano incidendo componenti metallici, plastica o parti sensibili, piccole regolazioni modificano il risultato finale.In questa guida,analizzeremo come velocità,potenza,frequenzae messa a fuoco interagiscono per ottenere i risultati migliori.
Comprendere le impostazioni della potenza del laser
Il primo fattore critico in qualsiasi lavorazione è regolare le impostazioni della potenza del laser. La potenza controlla la quantità di energia ottica fornita alla superficie del pezzo per unità di tempo.
Se si imposta una potenza troppo bassa, il raggio laser sfiorerà a malapena il materiale. Di conseguenza, la marcatura apparirà debole, sbiadita o completamente invisibile. Al contrario, una potenza eccessiva rischia di bruciare, deformare o fondere il substrato. Ad esempio, le plastiche delicate richiedono una potenza ridotta per evitare danni superficiali, mentre gli acciai temprati necessitano di un'uscita più elevata per incidere marchi profondi e durevoli. Iniziare sempre a un livello moderato e testare su materiale di scarto prima di eseguire un lotto completo.
Ottimizzare la velocità di marcatura
Successivamente, è necessario esaminare attentamente la velocità di marcatura. Questo parametro determina la rapidità con cui gli specchi galvanometrici muovono il raggio laser sulla superficie del materiale.
Velocità e potenza hanno una relazione diretta. Quando si aumenta la velocità di marcatura, il laser permane meno tempo su ogni singolo punto. Di conseguenza, la densità di energia diminuisce. Per un'incisione profonda, è consigliabile utilizzare una velocità ridotta abbinata a una potenza media. D'altro canto, se si desidera una ricottura superficiale rapida o una colorazione scura senza asportazione di materiale, è preferibile una velocità elevata. Trovare il giusto equilibrio mantiene efficiente la linea di produzione senza compromettere la qualità.
Controllo della frequenza e della spaziatura del tratteggio
Oltre alla potenza e alla velocità di base, altre due impostazioni influenzano notevolmente la nitidezza della marcatura: frequenza e spaziatura delle linee.
La frequenza (misurata in kilohertz) determina quanti impulsi laser colpiscono il materiale al secondo. Le frequenze più basse erogano un'energia di picco elevata per impulso, ideale per l'incisione profonda su metallo. Le frequenze più alte offrono linee più lisce e continue, adatte a superfici delicate o sottili.
Inoltre, la spaziatura del tratteggio determina la distanza tra le linee di riempimento parallele all'interno di un grafico vettoriale riempito. Se la spaziatura del tratteggio è troppo ampia, le linee di riempimento appariranno striate e irregolari. Se è troppo stretta, il laser sovrapporrà eccessivamente calore sullo stesso punto, causando deformazioni del materiale. Una corretta spaziatura del tratteggio garantisce un riempimento solido e uniforme.
Perfezionare la distanza di messa a fuoco
Infine, non bisogna mai trascurare la distanza di messa a fuoco. Si tratta dell'esatto gap verticale tra l'ultima lente della testa del laser e la superficie del pezzo in lavorazione.
Ogni lente ha una lunghezza focale specifica. Quando il raggio converge in questo punto focale esatto, la dimensione dello spot laser raggiunge il minimo assoluto. Ciò crea la massima concentrazione di energia. Se il materiale è posizionato troppo in alto o troppo in basso, il raggio laser si diffonde su un'area più ampia. Di conseguenza, la densità di energia diminuisce drasticamente, portando a marcature deboli, sfocate o incomplete. Utilizzare sempre gli strumenti di regolazione dell'altezza integrati nel sistema Yuanshida per garantire una lunghezza focale precisa in ogni occasione.
Conclusione
Padroneggiare le impostazioni della macchina richiede tempo, ma il rendimento è immenso. Bilanciando attentamente le impostazioni della potenza del laser, la velocità di marcatura, la frequenza, la spaziatura del tratteggio e la distanza di messa a fuoco, è possibile ottenere marcature pulite, permanenti e professionali su ogni progetto.
Per esplorare la tecnologia laser industriale professionale di alta gamma e trovare la macchina ideale per la propria fabbrica, visitare Yuanshida. È inoltre possibile sfogliare la nostra gamma completa di sistemi consultando il Catalogo Prodotti Yuanshida per aggiornare la propria linea di produzione oggi stesso


